EN
Величина и завршна површина шкива: балансирање брзине уклањања материјала и глаткоће
Избор одговарајуће величине грана када се ради са абразивним алатима чини велику разлику у томе колико брзо се ствари раде и каква завршна боја на крају долази на компоненте. Грубији гранови у распону од 8 до 40 имају веће абразивне зрна која су одлична за брзо уклањање материјала. Ови су савршени за послове као што су обликовање грубих делова, брушење заваривача или припремање површина које уопште нису равне. С друге стране, фини зрнац изнад 120 има много мање честице чврсто спаковане. Они стварају оне супер глатке завршне делове потребне у индустрији као што су ваздухопловна за запломбу компоненти или производња медицинских уређаја где чак и мали делови грубости могу изазвати проблеме касније јер генеришу тријање током рада.
Разумевање броја грана: од грубог (8-40) за агресивно уклањање стак до финог (120+) за полиране завршне делове
Када је реч о абразивима са грубом гравицом у распону од 8 до 40, они су све о брзо се ослободити материјала. Ово су алати за рушење тврдоглавих заваривачких швова или враћање лепих делова на равно површина. Велике честице у овим абразивима у основи продирају кроз све што треба уклонити. На другом крају спектра, фини зрнац изнад 120 има сасвим другачији приступ. Њихове густо упаковане честице не избацају комаде, већ остављају малене гребење које се мешају у скоро огледалне површине на чврстим материјалима као што су оштри челик или керамичке компоненте. Добивање правог грана за посао није само о уштеди новца на прерађивању. То је о томе да се осигура да сваки корак процеса мелења тече глатко од почетног обликовања све до финалног полираног изгледа који испуњава стандарде квалитета.
Препреке у перформанси: грубог или финог грана у индустријским прилозима
Оператори се суочавају са осетљивим компромисима ефикасности:
- Грубо зрно (8-40) : Резајте брже, али остављајте видљиве гребење које захтевају секундарно завршну обработу.
- Средње зрна (40-120) : Додајте уравнотежене стопе уклањања и прихватљиве завршетке за многе задатке опће намене.
- Плесно зрно (120+) : Потребно је знатно дуже време обраде, али елиминишу кораке полирања доле.
На пример, брушење коренице лопате турбине са # 36 градом траје 15 минута, али захтева полирање; коришћење # 120 града продужава брушење до 75 минута, али пружа површине спремне за монтажу одмах, смањујући укупно време циклуса када се узимају у обзир секундарне операције.
Зашто ултрафини абразиви (240+) могу да пропадну на дуктилним металима због оптерећења и накупљања топлоте
Када се ради са алуминијумским или бакарним легурама, ултра фини шрљавићи изнад 240 имају тенденцију да имају лошу перформансу. Мали честице се брзо заткљују са свим тим меким металним стварима, стварајући додатно тријање и загревање ствари преко 400 степени Фаренхајта. Шта ће се догодити? Инструменти постају стаклени и престају да функционишу исправно након само неколико минута употребе. Радни део се такође изгрева, што га заправо чини структурно слабијим. Плус, постоје све врсте промена боје и проблема са искривењем. На пример, неко ко користи појас са градом број 320 на алуминијуму можда ће га морати мењати сваких 10 минута јер се тако брзо учињује, док појас са градом број 80 може трајати око 45 минута. Када се ради о материјалима који су осетљиви на топлоту, веома је важно одабрати праву величину грана. Не ради се само о томе како нешто изгледа на крају, већ о томе да ли ће део правилно функционисати након инсталирања.
Композиција абразивног материјала: Усаглашавање минералне врсте са својствима радног комада
Избор правог абразивног минералаалуминијум оксид, цирконија, керамика, силицијум карбид или дијамантна основу тврдоће и топлотне отпорности
Избор правог абразивног минерала заиста зависи од разумевања са чим радимо. Када се бавите супер-тврдим материјама као што је волфрам карбид, нема изласка - дијамантски абразиви су у основи потребни јер се налазе на врху Мохове скале са тврдошћу од 10. Силицијум карбид чини чуда за нежелчане метале и композитне материјале, јер се раздваја када је потребно, стварајући нове резне ивице. У ситуацијама када су температуре високе, керамичка зрна се држе много боље од традиционалног алуминијум оксида који се обично распада под топлотним притиском. Улагање топлоте је такође један од великих фактора. Дијамант има невероватна својства топлотне проводности око 2000 В/мК што помаже да се спречи оштећење прегревањем током финих брисања. Зато, када бирате минерале, размислите више него само о тврдоћи. Пре него што изаберете материјал, размислите колико је крхко, колико је осетљив на температурне промене и шта тачно треба да урадите.
Дуговечност алата: Зашто цирконија-алумина мешавина превазилази стандардни алуминијум оксид до 3* на нерђајућем челу
Када се ради са чврстим легурима, цирконија и алумина се заиста истичу својом трајном снагом. Оно што их чини посебним је начин на који раде на микроскопском нивоу. Како се материјал зноји, природно се појављују нове резне ивице. Овај самооштри ефект помаже да се спрече те досадне проблеме као што су стакла и прекомерна генерација топлоте. Недавна студија од стране МСП у 2023. показала је нешто прилично импресивно. Ове мешавине могу да трају око три пута дуже у поређењу са обичним алуминијумским оксидом када се баве нержавим челиком 304. Тајна лежи у самој мешавини. Цирконија додаје додатну чврстоћу зрна, док алуминијум држи ствари довољно агресивним за ефикасно сечење. Подигните их заједно и произвођачи виде око 40% уштеде по делу у великим операцијама. За радње које редовно раде са легурама од нерђајућег или никла, надоградња на ову врсту абразивне мешавине није само корисна, већ постаје неопходна за одржавање конкурентних производних трошкова.
Геометрија алата специфичне за апликацију: оптимизација за ефикасност и трошкове власништва
Избор правог фактора обликафлапе дискова, шлифовача или абразивних појасапо задатку (шлифовање, сечење, дебурирање, завршну обработу)
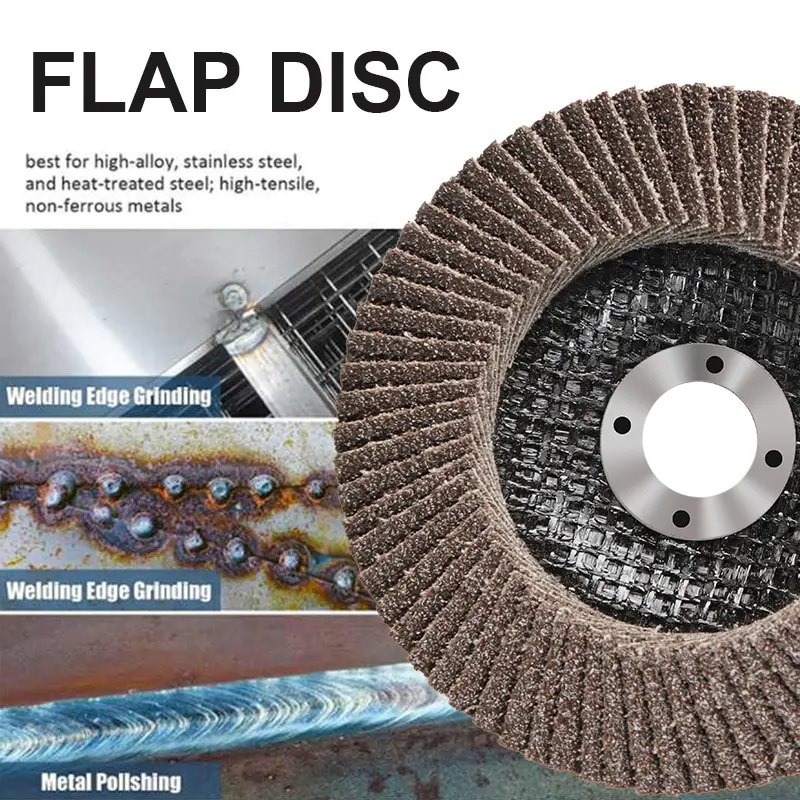
Добивање правог облика абразивног алата за сваки посао чини велику разлику у томе колико смо продуктивни и колико кошта имати ове алате. Флапе-дискови су одлични за обликување контура и мешање површина јер се лако савијају, док шлифовачи од тврдих материјала брзо уклањају много материјала када се баве дебљим материјалом. Абразивни појаси имају тенденцију да дају прилично равномерне завршне делове на великим равним површинама. Када људи помешају врсте алата, нешто брзо иде наопако - покушајте да користите резач за деликатно полирање и погледајте како се прерано износи док све чини неефикасним. Специјализовани абразиви који нису ткани се користе посебно када се ради са мекијим металима где се топлота акумулише током радова за дебурирање, што помаже да се избегну проблеми са заткнутима. Правилан избор може уштедети око 40% времена потрошљеног на пребацивање између алата, значи дужи трајање опреме и генерално смањује укупне трошкове без оштећења квалитета коначног производа или оштећења делова на којима се ради.