EN
Разумевање дискова за полирање и њиховог утицаја на завршну обраду метала
Шта су дискови за полирање и како раде?
Дискови за полирање раде као ротациони алати који имају абразиве везане за њих као што су алуминијумски оксид, керамика или чак дијамантски шматак. Ови алати помажу у рафинисању металних површина тако што стварају контролисано тријање када се правилно користе. Када се причврсте на кутни шлифовач или полирачки уређај, ови дискови се окрећу између 2.500 и 12.000 рпм и постепено уклањају повърхне мане. Грубије са степеном чврстоће од 60 до 120 су одлично за уклањање тврдоглавих заваривачких шева и дубоких огребања. С друге стране, стварно фини дискови са више од 800 грана могу створити готово огледално завршну опрашњу у којој грубост површине падне испод 0,2 микрометра Ra. Оно што чини овај процес тако вредним је то што иза себе оставља површине које нису само равномерне већ и без оксидације, што значи да се премази лепље лепе и да завршени производ много дуже отпори корозији него раније.
Важност избора правог диска за полирање металних површина
Правилни избор диска чини велику разлику у трајању производа. Недавна студија из 2024. о абразивима показала је да одговарајући алати правилно смањују проблеме корозије у нерђајућем челику за скоро 60%. За чврсте материјале као што је челик за алате, цирконија-алумина дискови раде најбоље јер брзо уклањају материјал без прегревања. Али мекијим металима као што је бакар треба нешто нежније. Неткани најлонски дискови су одлични овде јер неће огребати или извући површину током брушења. Компаније су такође приметиле нешто занимљиво. Када се упореди колико је диск агресиван са оним што скала Роцквела Ц каже о тврдоћи метала, потребно је скоро пола више обраде касније. Ово штеди време и новац у производњи.
Кључни фактори који утичу на резултате завршних образа металне површине
- Величина абразивне шпале : Дискови са 80 грати уклањају материјал три пута брже од 220 грати, али остављају дубље гребење
- Брзина алата : Преко 6500 рпм на алуминијуму може генерисати температуре деформације изнад 150 °C
- Pritisak : 1520 ПСИ осигурава доследна резултата без стакла на абразивној површини
- Поддржни материјал : Тврда стаклена влакна подржава равне површине; флексибилна гума одговара контури
Термички осетљиви материјали као што је титан захтевају рад са ниским вртањима у једном тренутку са системима са хладницом како би се избегло тврђавање и микроструктурне промене.
Уобичајене врсте дискова за полирање и њихове примене у завршном обрађивању метала
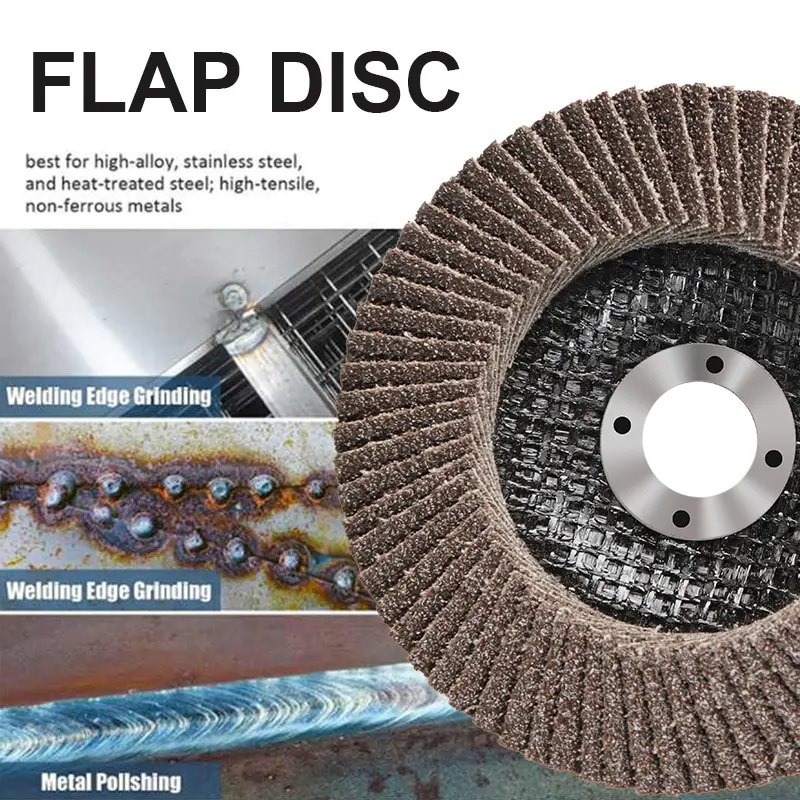
Флап дискови: Сврхомерност у грубом и фином брушилу
Дискови са плочама имају преклапане абразивне плоче везане за круту основу, што омогућава непрекидне прелазе између брушења и завршног деловања. Доступни у гранима од 40360, они смањују промене алата у вишестепеним радним токовима. Оператори који користе флапе дискове видели су 67% смањење прераде у поређењу са алтернативама фиксних града у истраживању тржишта 2023. године.
Дискови од влакана: брзо сечење за уклањање тешке материје
Изграђени са појачаним вулканизованим влаконским потпорицама, ови дискови издржавају трајну радњу изнад 12.000 рпм, што их чини идеалним за агресивно уклањање материјала на заваривачима и ливаном гвожђе. Њихова отпорност на топлоту је критична у аутомобилским и ливачким окружењима где је потребна брза редукција материјала.
Дискови за полирање од тканине: Добивање огледала
Дискови на памуку или сизалу са полирајућим једињењима пружају врхунску завршну завршну обработу. Њихова флексибилност одговара сложеним облицима док минимизира наглогтење топлоте, спречавајући пробој на нерђајућем челику и титанијуму. Истраживања показују да тканини дискови побољшавају рефлективност за 40-55% у односу на круте опције када се користе са дијамантским пастом.
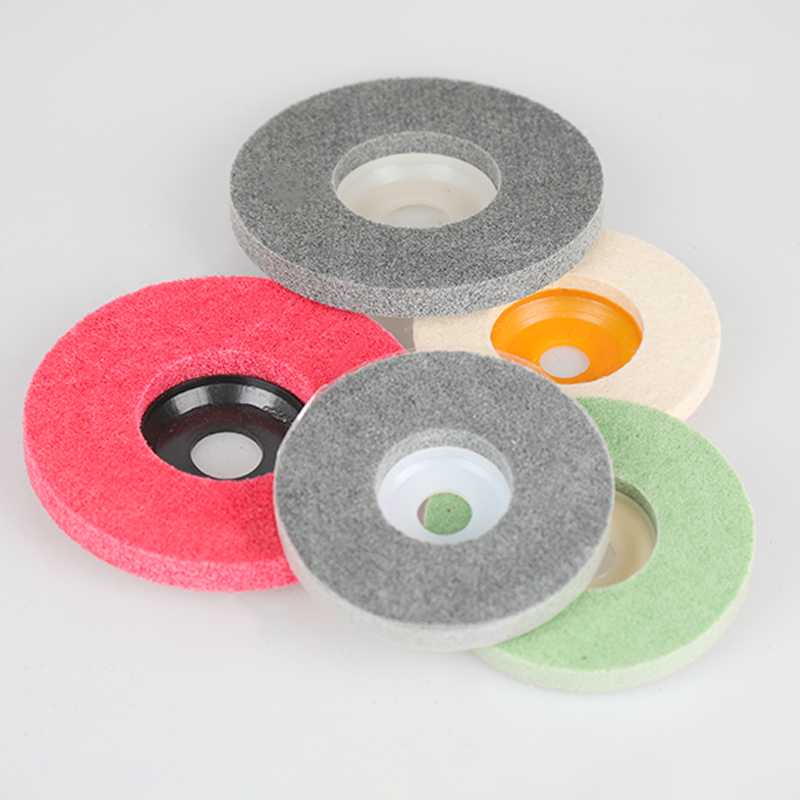
Неткани и абразивни импрегнирани дискови за деликатне завршне делове
Дисци су дизајнирани за меке метале као што су бакар и анодисани алуминијум, а користе отворене нилонске влакна импрегниране алуминијумским оксидом или силицијумским карбидом. Они се одупирају затклавању током дебурирања, посебно корисне у ваздухопловним компонентама са сложеним геометријом.
У поређењу са материјалима за подршку и конфигурацијама абразивне шлице
| Фактор | Флап дискови | Дискови од влакана | Ткаени дискови |
|---|---|---|---|
| Оптимални опсег шкриља | 40–360 | 24–80 | 180–1500+ |
| Примарна употреба | Мешање | Одлазак тешке материје | Завршна полирање |
| Дисипација топлоте | Умерено | Висока | Ниско |
Како избор диска за полирање утиче на квалитет и ефикасност површине
Неодговарајући дискови доприносе 34% површинских дефеката у производњи. Коришћење фиберних дискова за коначно полирање повећава ризик од огребања, док тканине дискове немају агресију потребну за уклањање заваривања. Употреба прогресивних секвенци грата са прилагођавањем РПМ (8.00012.000 за грубу, 3.0006.000 за завршну обраду) оптимизује квалитет завршетка и живот алата.
Оптимизација техника полирања за квалитетне резултате металне површине
Механичко полирање против полирања и полирања: Разлике у процесу
Механичко полирање ради коришћењем тврдих абразивних дискова који дају површинама прилично равномерну завршну обраду, обично се спуштају до вредности Ра испод 0,8 микрона. Популирање је другачије иако користи мекаре тканине заједно са посебним саставцима како би ствари биле заиста сјајне, али за то је потребна само та количина притиска која се примењује. Према неким недавним подацима из прошле године, механичко полирање смањује почетну грубост површине око пола брже у поређењу са ручним полирањем када радници користе правилно одредине дискове. Превише тежине на тим грубим гратису често доводи до образаца на површини, што значи додатни рад касније током процеса чишћења да их поправи.
Покретни приступ прогресивном полирању груди
Почните са 60120 грана за тешко уклањање, прелазак на 180400 грана за рафинирање и завршите са 800+ грана пре полирања. Свака фаза треба да елиминише 90% претходних трагова песка, проверена путем осматрања углом светлости. За нерђајући челик, промењене једињења као што је алуминијум оксид помажу у прелазу док управљају топлотом.
Утицај рпм, притиска и времена контакта на квалитет површине
Коришћење грубих дискова изнад 3.500 рпм ризикује микрокрке у алуминијуму изазване топлотом. Студија високопрецизног лијечења показала је да одржавање притиска од 24 фунти/инч2 на 2.800 рпм са 240 грана држи температуре испод 150 ° Ф (65 ° C). Проширено време контакта (> 8 секунди/мм2) побољшава јединственост са финим шрљастима, али може изазвати тврдоћу рада у титану.
Достизање огледала: напредне технологије диска и најбоље праксе
Зашто су дискови на бази тканине одлични у производњи огледала
Дискови на бази тканине комбинују флексибилност са финим абразивима како би елиминисали микрогребе и равномерно расподелили притисак. Њихова ткаена структура спречава избијање и прилагођава се закривљеним површинама. Када се комбинују са абразивима од дијаманта или алуминијум оксида, они постижу Ra ≤ 0,1 μm, испуњавајући стандарде индустријске огледалне завршне обраде, као што је документовано у Извештају о завршној обради метала 2024. године.
Улога интеграције једињења у завршном обрађивању високогланце металне површине
Композитиви за полирање смањују тријање и попуњавају микроскопске поре, повећавајући рефлективност и топлотну контролу. Композиције на бази силиција повећавају сјај за 30-40% у поређењу са сувим полирањем, док церијум оксид минимизује трагове вихре на нерђајућем челику. Интегрирани једињења продуже живот диска за 25% и смањују напоре за реполирање, према Абразив Технологи Ревију (2024).
Студија случаја: Полирање нерђајућег челика помоћу система вишестепених дискова
Произвођач је смањио прераду за 62% користећи три корака:
- Сметање грубог (6080 грана): Унесено је заварне швове са влаконским дисковима.
- Промеђудно полирање (150220 грана): Флап дискови су помешали прелазе.
- Огледала завршних делова (400+ градите): Дискови од неткане тканине са дијамантном шлама постигнути су Ra 0,08 μm.
Уобичајене замке које спречавају оптимално рефлекторно завршавање
- Непостојан притисак: ±15% варијација снаге узрокује неједнако сјај
- Прескакање стадијума црног сиса: Скочење до финих зрна од 120 лишћа видљиве гребење
- Превише рПМ: Брзина изнад 10.000 рпм. Топи меке метале као што је алуминијум.
Савете за одржавање конзистентног квалитета завршног деловања на великим површинама
- Користите роботизоване руке или вођске ремеће за стабилизирање углова алата.
- Поделите површине на 12"х12" секције, полирање у преклапајући кружни покрети.
- Проверите под ЛЕД лампама под углом од 45° како бисте открили пропуштене тачке.
- Задржите металне ивице вакуумским зачицама како бисте спречили трагове вибрација.
Пројекти који покривају више од 10 м2 показују 92% мање дефеката када трагови за мапирање површине са ласерским водиоцем напредују (Прецизни производни часопис, 2023).
Специфични разлози за материјал у избору диска за полирање
Алуминијум против нерђајућег челика: Дивергентни абразиви за потребе завршног обраде метала
Алуминијум је мека, дуктилна природа захтева неткане најлонске дискове (60120 грат) да би се спречило мрљање и оштећење. Нефтег челика, будући тежак, најбоље се одвија са керамичким алуминијум оксидним дисковима (3680 грана), који трају 2,3 пута дуже од конвенционалне алуминијумске и смањују трошкове обраде за 17%, према студији абразива 2023. године.
Титанијум и егзотичне легуре: изазови у механичком завршавању метала
Титанијум је ниска топлотна проводност и тенденција да се ради-оштрење захтевају фино класификовани цирконија дискова са контролисаним притиском испод 15 ПСИ. За кобалт-хром легуре, флексибилни дискови импрегнирани дијамантом постижу завршетак испод 0,8 мкм Ра док одржавају температуре површине испод 150 ° Ф неопходне за очување металургијског интегритета.
Како железни и нежељени метали реагују на избор диска за полирање
| Категорија метала | Оптимални тип диска | Диапазон завршног завршетка површине (Ra) |
|---|---|---|
| Ферро (Чел) | СиК повезан смолом | 1,23,2 мкм |
| Нежељени (Cu) | Филтр с/ алуминијум | 0,41,6 мкм |
Силицијум карбид је фригибилан и зато је ефикасан на челик, разбијајући се да би се откриле свеже ивице. Алуминијум оксидобрнут профил спречава забивање на баку. За зинк легуре, силиконски абразивни дискови са 8001500 грана смањују излагање порозности за 62% у поређењу са традиционалним техникама.
Успоређивање дискова за полирање са тврдошћу метала и топлотном осетљивошћу
Трди метали (ХРЦ 45+) требају структурисане абразиве са отвореним премазима за распршивање топлотезатварани дискови са затвореном премазом троструки ризик од изгоревања у челицима за алате. Магнезијум, који је веома реактиван под топлотом, захтева дискове са 220В полиестерском подршком и прекидне циклусе да би остали испод 90 °C. Прогресивна секвенца од 2406001200 грана обезбеђује доследне завршне делове у различитим зонама тврдоће.
Садржај
- Разумевање дискова за полирање и њиховог утицаја на завршну обраду метала
-
Уобичајене врсте дискова за полирање и њихове примене у завршном обрађивању метала
- Флап дискови: Сврхомерност у грубом и фином брушилу
- Дискови од влакана: брзо сечење за уклањање тешке материје
- Дискови за полирање од тканине: Добивање огледала
- Неткани и абразивни импрегнирани дискови за деликатне завршне делове
- У поређењу са материјалима за подршку и конфигурацијама абразивне шлице
- Како избор диска за полирање утиче на квалитет и ефикасност површине
- Оптимизација техника полирања за квалитетне резултате металне површине
-
Достизање огледала: напредне технологије диска и најбоље праксе
- Зашто су дискови на бази тканине одлични у производњи огледала
- Улога интеграције једињења у завршном обрађивању високогланце металне површине
- Студија случаја: Полирање нерђајућег челика помоћу система вишестепених дискова
- Уобичајене замке које спречавају оптимално рефлекторно завршавање
- Савете за одржавање конзистентног квалитета завршног деловања на великим површинама
-
Специфични разлози за материјал у избору диска за полирање
- Алуминијум против нерђајућег челика: Дивергентни абразиви за потребе завршног обраде метала
- Титанијум и егзотичне легуре: изазови у механичком завршавању метала
- Како железни и нежељени метали реагују на избор диска за полирање
- Успоређивање дискова за полирање са тврдошћу метала и топлотном осетљивошћу