EN
Форма диска: тип 27 против типа 29 за оптимално брушење метала
Разлике у дизајну и контактна геометрија утицај на брзину резања и контролу
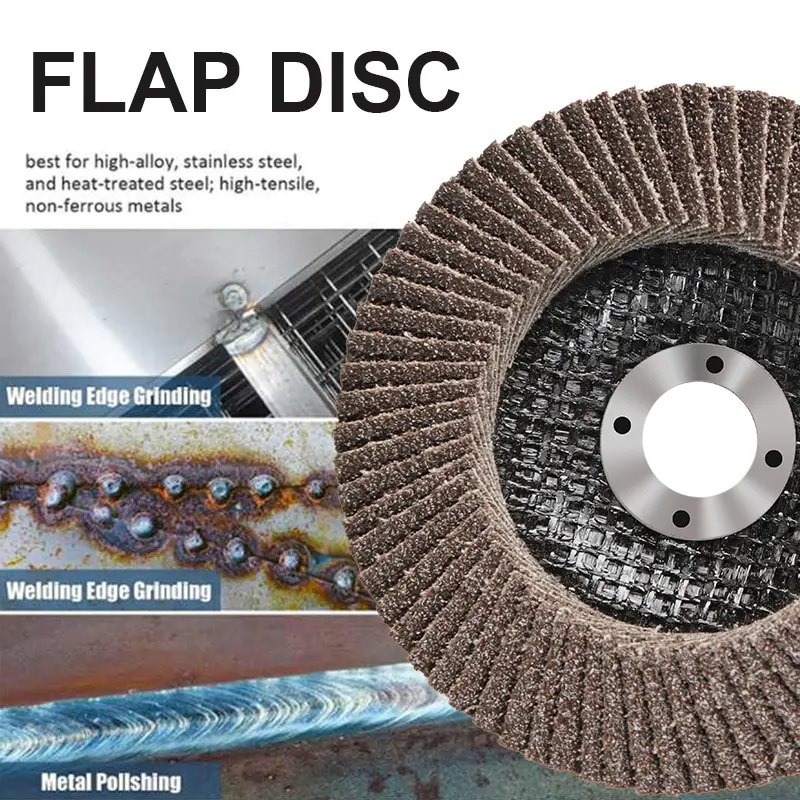
Плоска конструкција дискова типа 27 шири абразивни контакт на било коју површину на којој раде. То даје бољу контролу када се шлифова на нижим угловима између 0 и 15 степени, плус помаже у смањењу вибрација и спречава дубоке дубочине у материјалу. С друге стране, дискови типа 29 имају конусни облик са углом од око 5 до 10 степени. Начин на који су дизајнирани чини да се притисак повећа на предњу ивицу, што значи да радници могу да уклањају материјал до 30 одсто брже када се баве заваривањем или закривљеним површинама. Али и овде постоји улов. Ови дискови морају бити под углом већим од 15 степени током целог рада. Ако неко не одржава прави угао константно, клапи се брже издржују и живот диска се знатно скраћује.
Усаглашавање апликација: Тип 27 за мешање/плоске површине, тип 29 за завари и контуре
Када радите са равном површином која треба прецизно мешати или завршити, користите абразив типа 27. Контакт са целокупном лицем осигурава равномерно уклањање материјала преко листова метала, обрађених делова или тих занимљивих аутомобилских панела. За теже послове као што су уклањање тврдоглавих заваривача или обликовање контура око цеви и неправилних зглобова, тип 29 боље подиже тешке ствари. Произвођачи извештавају да се време брушења на те изогнуте коске од нерђајућег челика смањује за око 22% у поређењу са коришћењем типа 27. Ипак, већина продавница држи се Типа 27 за завршне додирке где огребци једноставно неће бити и квалитет површине је најважнији.
Избор абразивног грана: керамика, цирконија и алуминијумски оксид за врсте метала
Превзевање у обмену за перформансе: уклањање стака, отпорност на топлоту и задржавање ивице
Керамичка алуминова киселина има одличну отпорност на топлоту и одржава оштрину кроз микро кршење, што је заиста важно када радите са нерђајућим челиком како бисте спречили деформацију и проблеме са тврдошћу рада. Које су недостатке? То кошта прилично више од других опција. Цирконија алумина сече другачије иако је одлична за шлифовање угљенског челика под високим притиском јер се и даље оштри док ради. То га чини добрим у проналажењу сладке тачке између довољне брзине и довољно дугог трајања. Алуминијум оксид остаје чврст избор за већину послатих радних места у челину, јер је приступачан и обавља посао поуздано. Међутим, након дуготрајне употребе или излагања интензивним топлотним условима, овај материјал има тенденцију да се брже износи у поређењу са неким алтернативама на тржишту данас.
Препоруке за одређене метале: нерђајући челик, угљенични челик, алуминијум и титанијум
Успореди хемију грана са понашањем некоммерских метала:
- Нерођива челик : Керамичка градина минимизује топлотну улаз и спречава тврдоће рада.
- Ugljenični čelik : Цирцонија алумина пружа оптимално уклањање залиха и живот алата.
- Aluminijum : Користити нежељан-специфичан алуминијум оксид са конструкцијом отвореног слоја како би се отпорно оптерећивао.
- Титан : Смаљање керамике ниским притиском спречава контаминацију површине и ризике од крхкости водоника.
Величина шкита и густина факе: балансирање агресије и завршног деловања у металној фабрикацији
Водич за скалу за шматак: 36-60 за тешко брушење, 80-120 за завршну обработу и мешање
Величина грана игра велику улогу у томе колико је агресивно сечење и каква површина остаје иза себе. Грубији гранови од 36 до 60 су одлични за брзо уклањање заварних шваба, уклањање мрље од рђа и уклањање много материјала са делова угљенског челика. Ови већи зрнаци брже сече ствари, док производе мање топлоте када раде на дебљим секцијама. Када је реч о финијим зрнацима између 80 и 120, они су савршени за припрему површина спремних за боју, дајући им леп лак или негује мешање различитих делова. Ово је веома важно за материјале који су осетљиви на топлоту, као што је нерђајући челик, где прегревање може изазвати проблеме. Већина професионалаца почиње са грубијим зрнацима, а затим постепено прелази на финије. Овај приступ штеди новац на замене дискова и помаже да се постигну бољи резултати у целини без превише брзог знојања или лошег завршетка.
Како густина плоча утиче на конформитет, распршивање топлоте и трајање алата на закривљеном металу
Густина рапица, што у суштини значи колико абразивних рапица има на одређеном подручју, игра велику улогу у томе колико добро диск ради са сложеним облицима. Дискови са већом густином имају тенденцију да се лепо завијају око крива, и равномерно распоређују притисак преко површине. То помаже да се избегну дубоке гребење, смањује вибрације током рада и одржава све хладније у целини. То је веома важно када радите са материјалима као што су танки алуминијум или титанијум. С друге стране, стандардни дискови густине су одлични за једноставне равне површине где је потребно агресивно сечење, али могу изазвати проблеме на закривљеним подручјима због неравномерних обрасца зноја и горећих тачака на одређеним местима. Када се ради дужи радови шлифовања на контури, ове опције високе густине трају знатно дуже јер смањују зношење повезано са тријењем за отприлике 20 посто према тестовима који су направљени у стварним производним окружењима.
Издржљивост материјала за подршку: Фаброгласно, пластично и хибридно подуложење за индустријске флапе дискове
Капацитет оптерећења, флексибилност и топлотна стабилност током шлифовања метала под високим притиском
Већина продавница и даље користи стаклопласте задне коже када им је потребно нешто довољно чврсто за озбиљне послове са метом. Добро се носи са тежином, савија се довољно без кршења и смањује вибрације тако да радници не буду уморни након многочасових радних времена на клупи. Пластичне потпорице направљене од најлона су одлично за закривљене површине јер се боље савладају и тежи мање, али ови материјали једноставно не могу да издржавају интензиван притисак и почињу да се тају када температура достигне око 150 степени Целзијуса. Неки произвођачи су у последње време почели да производе хибридне опције, комбинујући стакловодно влакно са пластиком или додајући алуминијумске језгра у унутрашњости. Ове конфигурације остају стабилне на великим равним површинама што је лепо, иако их додатна тежина отежава да се ручно држе дуги период. Када се бавите веома захтевним задатцима у којима притисак остаје висок цео дан, појачано стакловолоће са дебелим слојевима мреже обично је победник у целини јер траје дуже у односу на тежину и настави да ради чак и када се ствари загреју.
Употреба флап диска Најбоље праксе по типу метала
Неродиозни челик: спречавање тврдоће и загађења
За храну, фармацију и медицинске примене, неопходно је користити дискове дизајниране посебно за нерђајући челик који неће оставити честице гвожђа. Ови контаманти могу уништити читаве партије и довести до повратака у производњу. Када радите, држите притисак лаким и брзину окретања испод 12.000 обртова у минути. То помаже у контроли стварања топлоте и спречава да метал постане тврђи током брушења, што брже носи дискове и ствара скупо поправно стање касније. Већина искусних техничара сматра да углови између 15 и 25 степени дају најбоље резултате без угрожавања својстава метала. Ако се ове основне ствари ураде исправно, то ће се значајно променити у погледу квалитета и дугорочних трошкова.
Алуминијум: Избегавање натоварвања и галирања са посебним дисковима
Када радите са алуминијумом, користите дискове дизајниране посебно за овај материјал који имају посебне премазе и абразиве отворених слојева који помажу да се ствари не лепте и ефикасно одбацују те досадне мекане металне комаде. Брзина је такође важна - ако се они покрећу око 30 до 50 посто спорије него што је стандардно за челичне радне уређаје, то помаже у избегавању проблема попут топлотног накупљања које изазива гарење или ометање површине. Придржавајте се метода сувог брушења алуминијумским дисковима како бисте спречили било какве проблеме контаминације између материјала. Ово је заиста важна ствар када је у питању одржавање структуре чврстоће у критичним применама као што су делови авиона или компоненте аутомобила где чак и мали недостаци могу бити главне главобоље на путу.
Карбонски челик: оптимизација брзине, завршног обрада и дуготрајности диска
Када радимо са различитим материјалима, важно је да прилагодимо брзину око 10.000 до 14.000 обртака у зависи од густине материјала и колико агресивно желимо да будемо. Ако неко треба брзо да одузме око четврт инча материјала, треба да иде са цирконијасним дисковима у распону од 36 до 60 грата док примјењује око 15 до 20 фунти сталног притиска током резања. Након што се ослободите великог материјала, пређите на финије грати између 80 и 120 за оне завршне пролазе. Држећи алат под веома плитим углом од само 5 до 10 степени, све се разликује у постизању вредности грубоће површине (Ра) између 3,2 и 6,3 микрометра. Овај приступ заправо смањује или потпуно уклања потребу за додатним полирањем у пројектима конструктивне производње, штедећи продавнице око 40% времена и трошкова рада према извештајима из индустрије.
Садржај
- Форма диска: тип 27 против типа 29 за оптимално брушење метала
- Избор абразивног грана: керамика, цирконија и алуминијумски оксид за врсте метала
- Величина шкита и густина факе: балансирање агресије и завршног деловања у металној фабрикацији
- Издржљивост материјала за подршку: Фаброгласно, пластично и хибридно подуложење за индустријске флапе дискове
- Употреба флап диска Најбоље праксе по типу метала